服务电话:
19914754015
微信号:19914754015
服务电话:19914754015
更新日期:2026-10-06 09:32:02浏览次数: 作者:admin
【30秒速读】
制砂厂选金设备采购最大的坑,不是买贵了,是买错了环节。
先做粒度筛析和含泥量检测,再决定买什么设备,顺序不能反。
含泥量超过6%的原料,脱泥设备必须排在溜槽和离心机前面。
细粒金占比超过25%的制砂线,离心机是必选设备,不是可选设备。
设备到厂只是开始,调试和达产达标才是真正的考验。
江西德兴有一个制砂厂老板,2022年决定上选金设备。
他第一步做的事,是去同行那里参观。看到别人用跳汰机加摇床,效果不错,回来就照着买了一套。跳汰机、摇床、砂泵、管路,加起来花了八万多。
设备到厂,安装调试,运行了一个月。回收率只有40%左右,精矿品位也上不去。
问题出在哪儿?他的原料含泥量8%,细粒金占比35%。跳汰机对细粒金的回收能力有限,含泥量高的时候分层效果更差。他照着别人的设备清单买,但别人的原料含泥量只有3%,细粒金占比不到20%。
这就是制砂厂选金设备采购最常见的坑:照着别人的方案买,不看自己的原料条件。
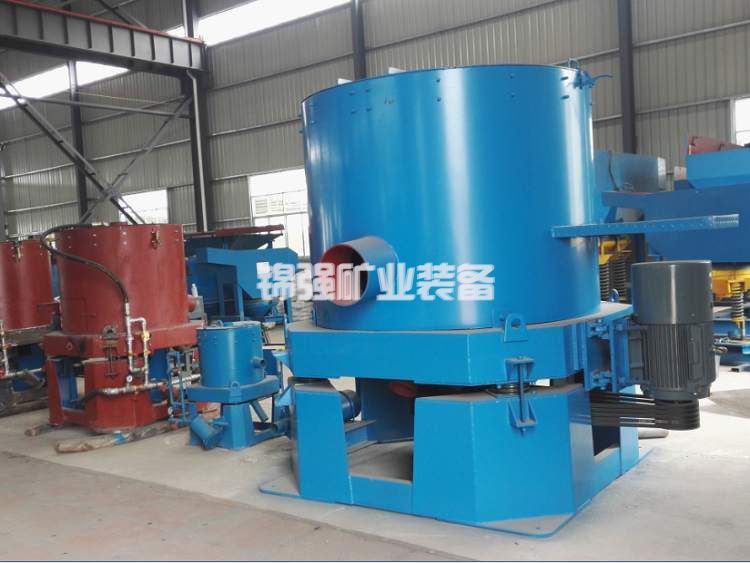
制砂厂选金设备采购的第一步,不是询价,不是参观同行,是做检测。
检测项目只有两个:金粒粒度分布和含泥量。
金粒粒度分布决定设备选型
金粒粒度分布告诉你,你的金粒集中在哪个粒级。粗粒金占主导,跳汰机或溜槽就够。细粒金占比超过25%,离心机必须纳入流程。粗细各半的话,跳汰加离心的组合是唯一可行的路线。
粒度筛析的做法是:取代表性原砂样品,用标准筛组筛分,分别化验各粒级的金品位。筛组一般用0.5毫米、0.2毫米、0.1毫米、0.074毫米四个筛子。筛析结果按粒级列出金品位和金属分布率。
含泥量决定脱泥设备的规格
含泥量告诉你,脱泥设备要多大,放在流程的哪个位置。
含泥量在2%以下,脱泥设备可以简化,甚至不单独设脱泥环节。含泥量在2%到6%之间,脱泥设备必须设,放在粗选前面。含泥量超过6%,脱泥设备要加大规格,并且要考虑两段脱泥。
含泥量检测的做法是:取代表性原砂样品,用水洗法测定小于0.074毫米的泥质含量。具体操作参照相关标准执行。
制砂厂选金设备有一套合理的顺序。顺序装反了,再贵的设备也发挥不出来。
合理的顺序是:脱泥在前,粗选在中,扫选在后,精选在最后。
脱泥在前
含泥量超过6%的原料,脱泥设备必须排在所有选金设备前面。脱泥设备可以选用螺旋分级机或水力旋流器。
脱泥做不好,后面的溜槽分层效果差,离心机负担重,摇床精矿带不稳定。含泥量在2%以下时,摇床分带良好,金回收率基本不受影响。含泥量到8%时,精矿中金的回收率下降超过25%,精矿品位下降近一半,细粒金回收率从8%掉到3.59%。
粗选在中
粗选设备负责拿量,产率大、品位低。粗选设备可以选用跳汰机或螺旋溜槽。跳汰机适合粗粒金占主导的原料,螺旋溜槽适合中细粒金占主导的原料。
粗选设备的产率控制在8%到12%之间。产率太低,回收率上不去。产率太高,后续精选负担太重。
扫选在后
扫选设备负责回收细粒金,产率小、品位高。扫选设备一般选用卧式离心机。离心机对0.01毫米以上的金粒都有回收能力。
扫选设备的产率控制在0.5%到1%之间。精矿品位可以提到每吨80克以上。
精选在最后
精选设备负责保品位,产率极小、品位极高。精选设备一般选用6-S摇床或云锡摇床。
精选设备的产率控制在0.1%到0.2%之间。精矿品位可以达到每吨500克以上。
制砂厂选金设备采购,价格当然要看,但不能只看价格。
运行成本包括电耗、人工、耗材和维护。
电耗
跳汰机的电耗相对较低,每吨原矿耗电1到2度。螺旋溜槽没有动力,电耗为零。离心机的电耗较高,每吨原矿耗电3到5度。摇床的电耗中等,每吨原矿耗电2到3度。
设备选型时,要算清楚电耗成本。电耗高的设备,如果回收率提升不明显,就不划算。
耗材
跳汰机的筛网、溜槽的毛毡和格条、离心机的衬套、摇床的床面,都是耗材。耗材的更换周期和价格,要提前问清楚。
有的设备买的时候便宜,但耗材贵、更换频繁,长期算下来不划算。
人工
设备越多,需要的操作工人越多。制砂厂选金设备尽量选自动化程度高的,减少人工干预。
维护
设备的维护难度和备件供应,也要提前考虑。偏远地区的制砂厂,备件供应周期长,设备停机损失大。选设备时优先选结构简单、备件通用的型号。
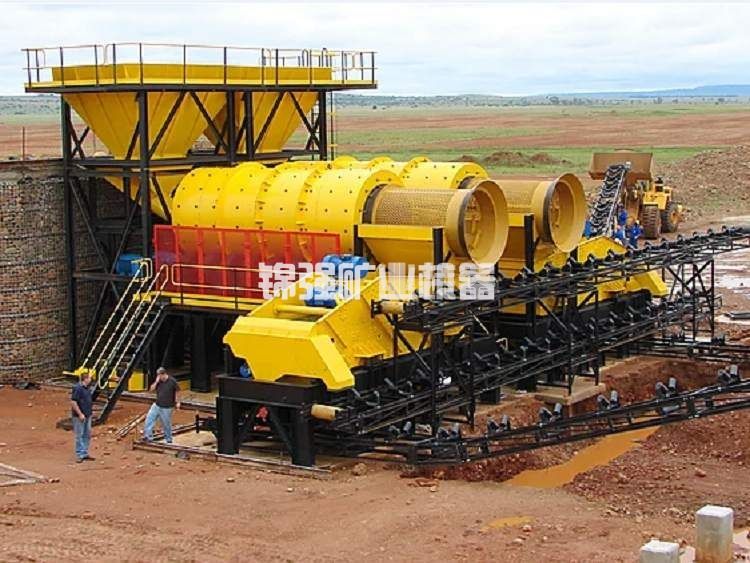
设备到厂只是开始,调试和达产达标才是真正的考验。
调试阶段
调试阶段要重点关注三个指标:处理量、回收率、精矿品位。
处理量要逐步提升,不要一上来就满负荷运行。先跑50%负荷,观察设备运行状态。再跑75%负荷,调整操作参数。最后跑100%负荷,稳定运行。
回收率要多次取样化验,确认稳定后再调整操作参数。回收率波动大,说明给矿量或给矿浓度不稳定。
精矿品位要每班化验,根据化验结果调整精选设备的操作参数。
达产达标阶段
达产达标阶段要重点关注两个指标:回收率稳定性和精矿品位稳定性。
回收率稳定性是指连续多天回收率波动范围。波动范围控制在3个百分点以内,说明系统运行稳定。
精矿品位稳定性是指连续多批精矿品位波动范围。波动范围控制在10%以内,说明精选环节运行稳定。
操作工人培训
设备调试和达产达标阶段,操作工人要全程参与。设备供应商的技术人员在场时,操作工人要跟着学。设备供应商的技术人员离场后,操作工人要能独立操作。
培训内容包括:设备启动和停机顺序、给矿浓度和给矿量控制、精矿排放周期、常见故障处理。
制砂厂选金设备采购,最终要看回本账。
回本账的算法很简单:投资除以月净增效益,等于回本周期。
以日处理200吨的制砂线为例。原砂金品位按每吨0.3克计算,回收率按90%计算。日回收黄金量等于200吨乘以0.3克每吨乘以90%,等于54克。金价按每克480元计算。日产值等于54克乘以480元每克,等于25920元。月产值按25天计算,等于64.8万元。
扣除运行成本,包括电耗、人工、耗材,月运行成本约3到5万元。月净增效益在60万元左右。
设备投资按12万元计算,回本时间不到一个月。即使原砂金品位只有每吨0.1克,月净增效益也在20万元左右,回本时间约半个月。
实际回本周期受原砂品位、含泥量、回收率稳定性等因素影响。三到五个月回本是一个保守的、可实现的预期。
如果算下来回本周期超过一年,就要重新审视方案。要么是原砂品位太低,要么是设备选型不合理,要么是运行成本太高。
采购前
做金粒粒度筛析,确定粗粒金和细粒金的比例。
做含泥量检测,确定脱泥设备的规格和位置。
算回本账,确认回本周期在可接受范围内。
采购中
设备顺序不能反:脱泥在前,粗选在中,扫选在后,精选在最后。
设备规格要匹配:处理量、给矿浓度、精矿排放周期,都要和原砂条件匹配。
运行成本要算清:电耗、人工、耗材、维护,都要纳入测算。
采购后
调试阶段逐步提升负荷,不要一上来就满负荷运行。
达产达标阶段关注回收率稳定性和精矿品位稳定性。
操作工人全程参与调试,确保设备供应商离场后能独立操作。
投产后
每班化验精矿品位,根据化验结果调整操作参数。
定期清理溜槽截留槽和离心机转筒,保持设备运行状态。
记录运行数据,包括处理量、回收率、精矿品位、电耗、耗材消耗,为后续优化提供依据。
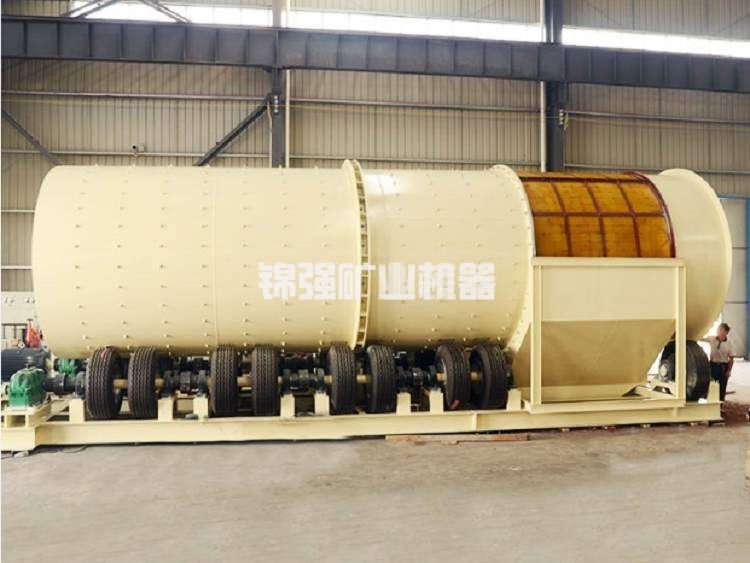
制砂厂选金设备从采购到投产,避坑的核心是三点。
第一,先做检测再买设备。金粒粒度分布和含泥量,决定了设备选型和流程顺序。
第二,设备顺序不能反。脱泥在前,粗选在中,扫选在后,精选在最后。
第三,设备到厂只是开始。调试和达产达标才是真正的考验。
设备买贵了不可怕,买错了环节才可怕。先搞清楚自己的原料条件,再决定买什么设备,顺序不能反。
 联系我们

 销售电话/微信: