服务电话:
19914754015
微信号:19914754015
服务电话:19914754015
更新日期:2026-10-29 08:58:31浏览次数: 作者:admin
铬矿选矿流程优化及设备升级,最常见的问题是改错地方。回收率上不去,先想到加设备;精矿品位不达标,先想到换摇床;电耗偏高,先想到换电机。改造做完,指标没动,投资却已经花出去了。流程优化的起点不是设备清单,是指标瓶颈的准确定位。哪一段损失了铬铁矿、哪一段分选效率低、哪一段能耗不合理,先诊断清楚,再决定改流程还是换设备。这篇文章按诊断、方案、实施、验证的顺序,讲清楚流程优化和设备升级的推进逻辑。
流程优化的第一步是做全流程考查,而不是凭感觉判断问题出在哪。铬矿选矿的损失分布,通常集中在几个固定位置:破碎段过粉碎、洗矿脱泥跑细、磨矿解离不足或泥化过度、重选细粒级回收不充分、中矿处理不当、尾矿扫选缺失。
全流程考查要取样分析各作业的给料和产品,做粒度分析和金属平衡,算清每个作业的回收率和损失率。金属平衡表做出来,瓶颈自然浮现。以下是最常见的几类指标异常与对应环节的对照。
| 指标异常 | 常见责任环节 | 诊断方法 |
|---|---|---|
| 精矿品位不达标 | 磨矿解离不足、精选段数不够、中矿连生体混入 | 精矿镜下检查连生体比例,考查磨矿细度 |
| 回收率偏低 | 洗矿脱泥跑细、细粒级重选回收不足、尾矿未扫选 | 各作业尾矿粒度分析和金属分布测定 |
| 磨矿电耗偏高 | 磨矿细度过度、磨机规格偏大、分级效率低 | 磨矿功指数核算,分级效率考查 |
| 精矿含水率高 | 过滤机与精矿粒度不匹配、浓缩效果差 | 精矿粒度分析与过滤试验 |
| 流程处理量上不去 | 破碎段瓶颈、分级能力不足、泵送能力限制 | 各环节能力标定,找短板环节 |
诊断阶段的投入不大,但决定了后续所有投资的方向。没有金属平衡数据就出改造方案,改的是猜测不是瓶颈。
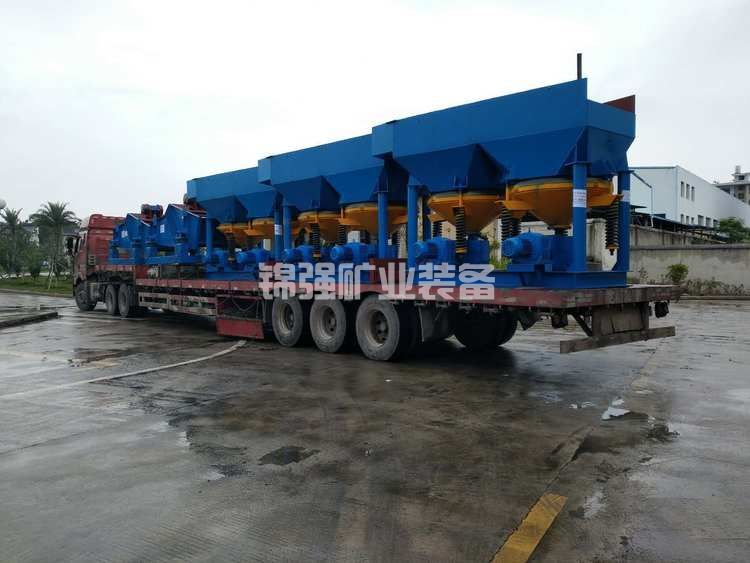
诊断出瓶颈后,优化方案按四条主线组织:解离、分级、回收、脱水。四条线对应不同的改造手段,投资量级和见效速度不同。
磨矿是铬矿选矿投资和电耗的大头,也是指标波动的源头。优化方向有两个:磨到该磨的细度,不多磨也不少磨。
磨矿细度以嵌布粒度测定为依据。细度不够,单体解离不充分,精矿品位上不去;磨过头,泥化严重,重选和磁选效率下降,电耗白白增加。改造时先复查磨矿细度与解离度的对应关系,找到经济解离点。
磨矿分级闭路的效率同样影响解离。分级设备效率低,合格粒级返回磨机再磨,造成过磨;分级设备能力不足,合格粒级来不及分出,磨机处理量受限。螺旋分级机改水力旋流器,或增加分级设备台数,是常见的升级手段。磨机衬板从普通材质升级为耐磨合金材质,减少停机更换时间,也是磨矿段提效的实际措施。
分级在铬矿选矿中有两个位置:磨矿闭路分级和选别前分级。选别前分级把物料分成窄粒级分别处理,重选设备对粒级范围敏感,分级不到位,宽粒级物料进同一台设备,分选效率必然下降。
优化手段按现场条件选。振动筛分级精度高但处理细粒级时易堵孔,适合较粗粒级;水力分级机适合中细粒级,分级粒度可调;旋流器分级效率高、占地小,但需要稳定的给料压力。改造时按分选设备要求的粒级范围重新设计分级点和分级粒度,把宽粒级入选改为窄粒级入选,重选设备的分选效率提升明显。
细粒级损失是铬矿回收率偏低的主要原因之一。洗矿脱泥环节的细泥、重选尾矿中的细粒级铬铁矿,如果回收不充分,金属损失可观。
强化手段有三类。一是脱泥环节的细泥单独处理,用离心选矿机或高梯度磁选机回收细泥中的铬铁矿,而不是直接排走。二是重选尾矿增加扫选作业,螺旋溜槽或摇床扫选尾矿,回收粗粒级损失。三是细粒级分选设备升级,普通摇床处理细粒级时处理量小、效率有限,离心选矿机在细粒级回收上有优势,按试验结果决定是否引入。
是否上磁选要看矿石的磁性差异和试验结果。铬铁矿属弱磁性矿物,高梯度磁选机可用于细粒级回收和尾矿扫选,但不是所有铬矿都适用,盲目上磁选增加投资不产生效益。
中矿处理是流程优化中容易被忽略的环节。重选产生的中矿含连生体和部分单体铬铁矿,直接丢弃损失回收率,全部返回再磨则增加磨矿负荷。优化方案按中矿的矿物学检查结果定:连生体为主的中矿返回再磨再选,单体为主的中矿单独再选或并入精矿。中矿单独再选可配置小规格摇床或离心选矿机,投资不大,回收率收益直接。
脱水环节的优化围绕两个目标:精矿含水率达标、尾矿处理满足环保要求。精矿过滤机与精矿粒度不匹配的,更换过滤机类型或增加助滤措施;尾矿湿排改干排的,增配压滤系统和干堆设施。脱水改造的投资不小,但环保约束下往往是必选项。
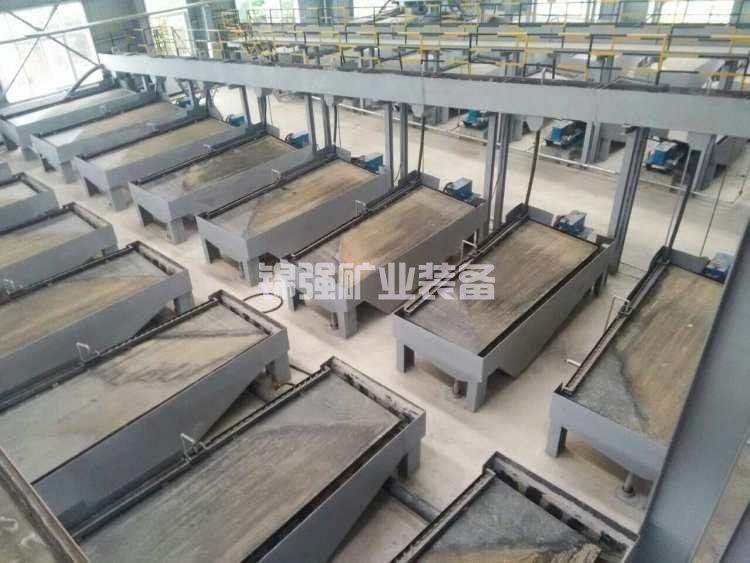
流程优化确定改哪里之后,设备升级按投入量级分三种路径,矿方按自身条件和改造目标选择。
适用于流程结构合理、瓶颈集中在个别设备的情况。比如磨机规格偏小限制处理量,更换大规格磨机;分级设备效率低,更换高效分级设备;过滤机与精矿粒度不匹配,更换匹配机型。单机更换投资相对可控,停机时间短,见效直接。
单机更换的前提是流程其他环节能力匹配。换了大磨机,破碎和分级能力跟不上,瓶颈只是转移了位置,整体处理量没有提升。更换前做全流程能力标定,确认瓶颈确实在待换设备上。
适用于流程结构存在缺陷、单机更换解决不了的情况。比如缺细粒级回收环节,增加细泥处理和尾矿扫选作业;中矿处理不合理,增加中矿再选回路;分级点设置不当,重新设计分级流程。局部改造涉及流程结构变动,投资和停机时间高于单机更换,但解决的是结构性问题。
局部改造方案要基于流程考查和选矿试验,改造后的流程在试验中验证过再实施。直接在现场试改,风险高、周期长。
适用于设备老化严重、流程结构落后、处理量和指标要求大幅提升的情况。整体升级按新设计的流程配置设备,旧设备能利用的利用,不能利用的淘汰。投资量级最大,相当于新建一条生产线,但指标提升和运行成本改善的空间也最大。
整体升级的决策依据是全周期经济测算:改造投资、运行成本变化、指标提升带来的收益增量、投资回收期。回收期在合理范围内的,整体升级比反复局部改造更经济。
流程优化和设备升级是投资行为,方案要过经济测算这一关。测算包含三块:改造投资、运行成本变化、收益增量。
改造投资包括设备采购、土建改造、安装调试和停产损失。停产损失容易被漏算,改造停机期间少处理的矿石量和少产生的现金流,要计入改造总成本。
运行成本变化重点看磨矿电耗和易损件消耗。磨矿细度调整、磨机规格更换、分级设备升级,都会改变电耗;材质升级会降低易损件年消耗,但要计入采购差价。改造后吨矿运行成本的变化,按年处理量折算成年度金额。
收益增量来自回收率提升和精矿品位提升。回收率提升带来的金属量增量,按精矿价格折算;品位提升带来的计价收益,按销售合同条款折算。收益增量减去运行成本变化,得到年度净收益,与改造投资相比得出投资回收期。
回收期的合理范围因项目和矿方资金状况而异,没有统一标准。测算的作用是让改造决策有数据依据,而不是凭“改了总比不改好”的直觉。
改造方案确定后,实施阶段的组织影响改造成败。几个要点。
改造与生产的协调。停产改造的时间窗口要提前规划,设备采购周期长的提前下单,施工队伍和矿方生产人员的时间表对齐。能在线改造的分步实施,减少一次性停产时间。
改造前的基线数据留存。改造前的流程考查数据、指标数据、运行成本数据完整留存,改造后的效果验证以此为基础。没有基线数据,改造效果无法量化。
改造后的调试和达产。改造完成不等于指标达成,带料调试阶段要按改造目标逐项验证,回收率、品位、处理量、电耗逐项考核。指标未达标的,分析是设备问题、操作问题还是流程设计问题,逐项消缺。
操作培训同步进行。新设备、新流程的操作要点与原有流程不同,操作人员培训不到位,设备能力发挥不出来。培训在调试阶段同步做,比投产后再补效果好。
问:流程优化一定要换设备吗
答:不一定。部分指标问题通过调整操作参数、重新设定分级粒度、优化中矿处理方式就能改善,不需要设备投资。先做流程考查和金属平衡,确认瓶颈性质再决定改流程还是换设备。
问:回收率提升几个百分点值得改造
答:看改造投资和收益增量的对比。回收率提升带来的年收益增量,与改造投资相比得出回收期,回收期在矿方可接受范围内的值得改。不同矿价和处理量下,同样的回收率提升对应的收益差别很大,要按项目实际测算。
问:局部改造和整体升级怎么选
答:看流程结构是否存在根本缺陷。瓶颈集中在个别设备、流程结构合理的,局部改造经济;流程结构落后、设备老化严重、指标提升空间大的,整体升级可能更划算。两种路径都做经济测算再定。
问:改造期间停产损失怎么控制
答:提前规划停产窗口,长周期设备提前采购,能在线改造的分步实施,施工组织与生产计划对齐。停产损失计入改造总成本,方案测算时不能漏。
铬矿选矿流程优化及设备升级,改的是瓶颈,不是感觉。全流程考查定位损失分布,四条主线组织优化方案,三种路径匹配投入量级,经济测算把关改造决策,实施阶段控好停产和调试。改造投资花在定位准确的瓶颈上,指标提升才有保障。
 联系我们

 销售电话/微信: