服务电话:
19914754015
微信号:19914754015
服务电话:19914754015
更新日期:2026-09-30 10:22:45浏览次数: 作者:admin
钨矿石选矿工艺优化的两大核心方向是碎磨环节的过粉碎控制和分选环节的粒度分工回收。过粉碎控制将负0.074毫米粒级中钨金属的分布率降低10至15个百分点,直接减少细泥中的钨损失。粒度分工回收让重选承担粗粒级、浮选承担细粒级、磁选承担除杂,综合钨回收率提升8至15个百分点。两项优化叠加实施,回收率与品位可以同步改善,而非相互牺牲。
钨矿物性脆,在破碎磨矿过程中极易产生微细粒。负0.074毫米粒级中的钨矿物,重选回收效率急剧下降。摇床对这一粒级的回收率通常不足40%,螺旋溜槽的回收率更低。这部分细泥中的钨金属若不能通过浮选有效回收,将直接损失于尾矿。
过粉碎还带来连锁反应。细泥在浮选作业中会消耗大量药剂,矿泥罩盖现象恶化浮选选择性,精矿品位和回收率同时下降。细泥的脱水作业也比粗粒物料困难,精矿水分偏高,过滤成本增加。
江西某黑钨矿的生产数据显示,一段磨矿细度从1.0毫米降至0.5毫米后,负0.074毫米粒级产率从18%上升至32%,摇床作业回收率从82%下降至68%。过磨造成的钨金属损失占全厂总损失的40%以上。
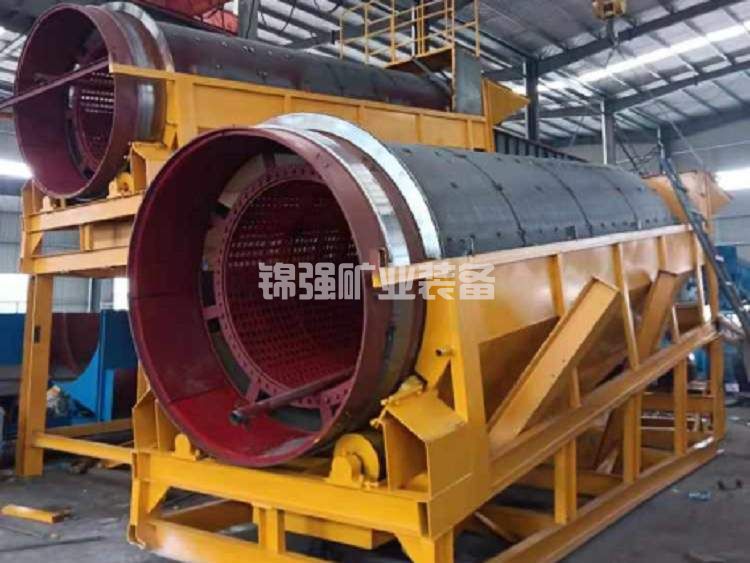
降低入磨粒度是控制过粉碎的第一道关口。三段一闭路破碎配合高压辊磨机,将破碎产品粒度从传统的12至15毫米降至3毫米以下。入磨物料变细后,球磨机的粉碎负荷大幅减轻,磨矿时间缩短,过粉碎程度相应降低。
高压辊磨机基于层压粉碎原理,物料在辊面间受到强大挤压力,颗粒内部产生大量微裂纹。这些微裂纹降低了矿石的抗压强度,使后续球磨作业的能耗下降约30%。工业案例表明,高压辊磨机将产品粒度控制在3毫米以下后,一段磨矿即可达到负200目占70%的细度,负0.074毫米粒级产率相比传统流程降低约8个百分点。
预抛废作业同样有助于控制过粉碎。破碎后采用重介质分选或X射线分选排出废石,预抛废率20%至40%。废石不进入磨矿流程,磨矿作业的处理量减少,磨矿时间缩短,过粉碎程度自然降低。预抛废还提高了入磨品位,磨矿作业的能量用于有用矿物的解离而非废石的粉碎。
阶段磨矿阶段选别是控制过粉碎的核心策略。一段磨矿细度控制在0.5至1.0毫米,粗粒级钨矿物在这一粒度下即可实现单体解离。一段磨矿产品直接进入跳汰机粗选,粗粒级钨矿物在跳汰过程中与脉石分离,精矿进入摇床精选,不进入二段磨矿。
二段磨矿处理一段重选的尾矿,磨矿细度控制在0.074至0.15毫米。二段磨矿产品进入细粒重选和浮选作业。这一安排让已解离的粗粒钨矿物尽早进入分选作业,避免在磨机中反复过磨。
磨矿介质尺寸与给料粒度匹配是阶段磨矿的实施细节。一段磨矿给料粒度为3毫米以下时,补加球尺寸以60毫米和40毫米的混合球径为主。球径过大,冲击力强,过粉碎加剧。球径过小,磨矿效率低,解离不充分。磨矿浓度控制在65%至75%,浓度过高矿浆黏度大,分级效率下降,浓度过低磨矿介质磨损加剧。
分级作业的效率直接决定合格粒级能否及时排出。旋流器组需要控制好分级水量和溢流粒度。溢流粒度过粗,合格粒级在磨机中循环;溢流粒度过细,细泥进入后续作业。旋流器溢流粒度控制在0.5至1.0毫米区间,分级效率达到75%以上。
重选设备按粒度分工配置,跳汰机、螺旋溜槽、摇床、离心选矿机各司其职。
跳汰机处理0.5至2毫米粒级物料,对密度差大于1.5克每立方厘米的矿物对具有良好的分选效果。一段磨矿产品直接进入跳汰机,粗粒级钨矿物在跳汰过程中与低密度脉石分离。跳汰精矿品位8%至20%,作业回收率80%至90%。跳汰机的给料粒度上限控制在2毫米,粒度过大时分选效率下降。
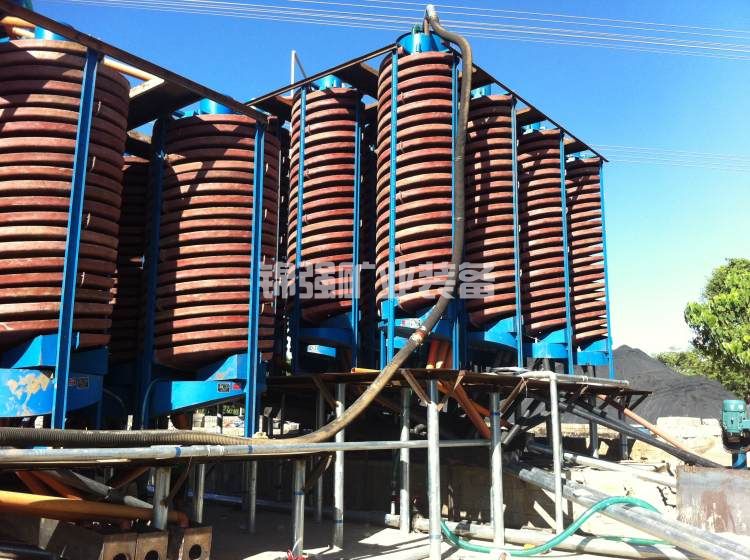
螺旋溜槽处理0.1至0.5毫米粒级物料,作为跳汰尾矿的扫选设备。螺旋溜槽的富集比低于跳汰机,但处理量大、运行成本低。螺旋溜槽精矿与跳汰精矿合并进入摇床精选。
摇床处理0.02至0.5毫米粒级物料,是钨矿重选精选的核心设备。摇床对给料粒度变化极为敏感,粒级过宽会导致分层紊乱。进入摇床的物料粒级范围应控制在一个较窄区间内,粒度比不超过2比1。摇床精矿品位10%至25%,中矿返回再选,尾矿进入浮选作业。
离心选矿机处理负0.074毫米粒级物料,回收摇床难以处理的微细粒钨矿物。离心选矿机的富集比高,但精矿品位相对较低。离心选矿机与摇床配合使用,将细泥中钨矿物的回收率提高15至25个百分点。
白钨浮选的精细化控制集中在矿浆pH值、抑制剂用量和加温精选温度三个参数。
矿浆pH值控制在9至10.5区间。碳酸钠既是pH调整剂,也是矿浆分散剂。pH值过低,脂肪酸类捕收剂对脉石矿物的选择性下降;pH值过高,白钨矿的可浮性受到抑制。碳酸钠用量通常为2至4千克每吨。
水玻璃用量是白钨浮选的关键参数。水玻璃对脉石矿物具有选择性抑制作用,但用量过大时白钨矿也会受到抑制。粗选作业水玻璃用量通常为1至3千克每吨,精选作业逐段增加。加温精选的水玻璃用量远高于常温浮选,通常为10至30千克每吨。
加温精选温度达到90摄氏度以上,搅拌保温时间30至60分钟。加温过程中水玻璃在脉石矿物表面形成亲水薄膜,抑制效果显著增强。温度不足或保温时间过短,抑制不彻底,精矿品位下降。
磁选在钨矿选矿中承担两项任务:黑钨矿的回收和石榴子石的去除。
黑钨矿具有弱磁性,强磁选机可以将黑钨矿与部分非磁性脉石矿物分离。磁选精矿再经摇床或浮选提纯。对于黑白钨混合矿,磁选可以将黑钨矿和白钨矿初步分组,再分别采用重选和浮选处理。
石榴子石具有弱磁性,在重选精矿进入浮选前设置强磁选作业可以去除部分石榴子石,减轻浮选负荷。石榴子石含量超过20%的矽卡岩型白钨矿,磁选除杂作业可以将浮选给矿中的石榴子石含量降低30%至50%,白钨浮选精矿品位提高3至5个百分点。
碎磨环节的过粉碎控制和分选环节的粒度分工回收并非独立起作用,两者存在协同效应。
过粉碎控制为粒度分工回收创造了条件。负0.074毫米粒级产率降低后,重选作业的给料中粗粒级占比提高,跳汰机和摇床的回收效率上升。细泥量减少,浮选作业的矿浆环境改善,药剂消耗降低,精矿品位提高。
粒度分工回收为过粉碎控制提供了出口。粗粒级钨矿物在一段磨矿后即通过重选回收,不进入二段磨矿,避免了过粉碎。细粒级钨矿物通过浮选和离心选矿机回收,即使产生部分细泥也不会直接损失。
江西某黑钨矿的优化实践验证了这一协同效应。该矿实施两项优化前,综合钨回收率82%,精矿品位66%。碎磨环节引入高压辊磨机和阶段磨矿后,负0.074毫米粒级产率降低约10个百分点。分选环节增加离心选矿机处理细泥,浮选作业优化药剂制度。两项优化叠加后,综合钨回收率达到89.5%,精矿品位提升至69.8%。
| 指标名称 | 优化前 | 优化后 | 变化幅度 |
|---|---|---|---|
| 入磨粒度 | 12至15毫米 | 3毫米以下 | 降低约75% |
| 一段磨矿细度 | 0.5毫米 | 0.8毫米 | 粗磨早回收 |
| 负0.074毫米产率 | 32% | 22% | 降低10个百分点 |
| 重选作业回收率 | 68% | 82% | 提升14个百分点 |
| 浮选药剂消耗 | 基准 | 降低25%至35% | 显著下降 |
| 综合钨回收率 | 82% | 89.5% | 提升7.5个百分点 |
| 精矿品位 | 66% | 69.8% | 提升3.8个百分点 |
| 碎磨系统能耗 | 基准 | 降低约30% | 显著下降 |
| 作业环节 | 传统配置 | 优化配置 | 优化效果 |
|---|---|---|---|
| 细碎 | 圆锥破碎机 | 高压辊磨机 | 入磨粒度降至3毫米以下 |
| 预抛废 | 无 | 重介质分选机或X射线分选机 | 排出废石20%至40% |
| 一段磨矿 | 球磨机 | 球磨机加旋流器闭路 | 磨矿细度可控 |
| 粗粒重选 | 摇床 | 跳汰机加螺旋溜槽加摇床 | 按粒度分工回收 |
| 细泥重选 | 无 | 离心选矿机 | 细泥回收率提升15至25个百分点 |
| 磁选除杂 | 无 | 强磁选机 | 去除石榴子石30%至50% |
| 浮选 | 单一浮选 | 硫化矿浮选加白钨浮选 | 精矿品位提升 |
| 参数名称 | 传统值 | 优化值 | 说明 |
|---|---|---|---|
| 破碎产品粒度 | 12至15毫米 | 3毫米以下 | 多碎少磨 |
| 一段磨矿细度 | 0.5毫米 | 0.8至1.0毫米 | 粗磨早回收 |
| 二段磨矿细度 | 0.074毫米 | 0.074至0.15毫米 | 控制过粉碎 |
| 磨矿浓度 | 60%至65% | 65%至75% | 提高分级效率 |
| 旋流器分级效率 | 60%至70% | 75%以上 | 合格粒级及时排出 |
| 跳汰给料粒度 | 不控制 | 0.5至2.0毫米 | 按粒度分工 |
| 摇床给料粒度比 | 3比1以上 | 2比1以内 | 提高分选效率 |
| 浮选pH值 | 8至9 | 9至10.5 | 提高选择性 |
| 加温精选温度 | 80摄氏度 | 90摄氏度以上 | 强化抑制效果 |
江西某黑钨矿,原矿三氧化钨品位约0.42%,钨矿物嵌布粒度0.1至3毫米。原流程采用两段一闭路破碎、一段磨矿至0.5毫米、摇床重选。综合钨回收率82%,精矿品位66%,负0.074毫米粒级产率32%。
优化方案分两步实施。碎磨环节将细碎圆锥破碎机替换为高压辊磨机,破碎产品粒度降至3毫米以下。一段磨矿细度调整为0.8毫米,新增跳汰机处理粗粒级物料。分选环节增加离心选矿机处理摇床尾矿中的细泥,浮选作业碳酸钠用量从2千克每吨调整至3千克每吨,pH值从8.5提升至9.5。
优化后指标显示,负0.074毫米粒级产率降至22%,重选作业回收率从68%提升至82%,综合钨回收率达到89.5%,精矿品位69.8%。碎磨系统能耗降低约30%,浮选药剂消耗降低约28%。改造投资回收期约14个月。
高压辊磨机在钨矿破碎中的适用条件是什么
高压辊磨机适用于中等硬度以上、磨蚀性较强的矿石。钨矿莫氏硬度5至6.5,磨蚀性强,辊面磨损是主要顾虑。采用碳化钨硬面辊或辊面堆焊处理可以延长使用寿命。给料粒度需控制在30毫米以下,给料中不得混入金属杂物。辊面压力控制在3.5至4.5牛顿每平方毫米,压力过低粉碎效果不足,压力过高设备振动加剧。
阶段磨矿阶段选别如何确定一段磨矿细度
一段磨矿细度的确定依据是粗粒级钨矿物的单体解离度。通过工艺矿物学研究测定不同磨矿细度下钨矿物的单体解离率,解离率达到80%至85%时的粒度即为一段磨矿细度。石英脉型黑钨矿的一段磨矿细度通常为0.8至1.0毫米,矽卡岩型白钨矿的一段磨矿细度通常为0.5至0.8毫米。细度确定后需通过磨矿试验验证,确保跳汰机能够有效回收粗粒级钨矿物。
细泥中钨矿物回收的可行技术有哪些
细泥中钨矿物回收的可行技术包括离心选矿机、悬振锥面选矿机和细泥浮选。离心选矿机适合处理负0.074毫米粒级物料,富集比高,精矿品位相对较低。悬振锥面选矿机适合处理负0.038毫米粒级物料,对微细粒钨矿物的回收效果较好。细泥浮选采用脂肪酸类捕收剂,需要解决矿泥罩盖和药剂消耗高的问题。实际应用中通常采用离心选矿机粗选、浮选精选的组合方案。
钨矿石选矿工艺优化的两大核心方案是碎磨环节的过粉碎控制和分选环节的粒度分工回收。过粉碎控制从降低入磨粒度、阶段磨矿阶段选别、优化磨矿介质尺寸三个方面入手,将负0.074毫米粒级产率降低10至15个百分点。粒度分工回收从重选设备组合配置、浮选精细化控制、磁选除杂合理设置三个方面入手,将综合钨回收率提升8至15个百分点。
两项优化存在协同效应。过粉碎控制为粒度分工回收创造条件,粒度分工回收为过粉碎控制提供出口。两项优化叠加实施,回收率与品位同步改善。
将您的矿石数据发给我们,获取定制方案,可以针对具体矿石的嵌布特性和密度组成优化碎磨参数和分选设备组合,避免因工艺设计不当造成的回收率损失和成本浪费。
 联系我们

 销售电话/微信: