服务电话:
19914754015
微信号:19914754015
服务电话:19914754015
更新日期:2026-10-04 09:54:43浏览次数: 作者:admin
CIL工艺的稳定运行依赖两个核心环节的配合。浸出槽负责让金在氰化物溶液中溶解,并让活性炭同步吸附已经溶解的金氰络合物。再生系统负责把载金炭经过解吸和热再生处理后恢复吸附活性,重新返回吸附槽使用。这两个环节中任何一个出问题,回收率都会以肉眼可见的速度下降。浸出槽的搅拌强度不够,矿浆中的活性炭分布不均,部分炭在槽内沉积,实际参与吸附的炭量低于设计值。再生系统的温度或者停留时间不到位,炭的孔隙结构没有恢复,返回吸附槽的炭吸附容量衰减,需要增加炭的补充量来维持指标。
把浸出槽和再生系统作为一套完整的工艺包来配置,比分开采购和单独调试更能保证CIL流程的达产速度和长期稳定性。
CIL浸出槽与常规氰化浸出槽的区别在于槽内同时存在矿浆、氰化物溶液和活性炭。浸出槽需要同时满足两个工艺要求,一是保证金的溶解速度,二是保证活性炭在槽内的均匀悬浮。
金的溶解需要氰化物和氧气的共同作用。矿浆中的溶解氧浓度直接影响金的溶解速度,充气量不足时,金的溶解从化学控制转为扩散控制,浸出时间延长。CIL浸出槽的充气方式通常采用中空轴充气或者槽底充气,充气量根据矿石的耗氧量确定。含硫化物高的矿石耗氧量大,充气量需要相应提高。
活性炭的均匀悬浮是CIL浸出槽设计的难点。活性炭的密度比矿浆略低,在搅拌强度不足时容易在槽内形成悬浮层或者局部积聚。悬浮层的炭浓度高,但矿浆中的金氰络合物向炭表面的传质路径变长,吸附速度下降。局部积聚的炭在槽内形成死区,不参与吸附,实际有效炭浓度低于表观浓度。
搅拌强度需要同时满足矿粒悬浮和炭悬浮两个要求。矿粒的密度比炭大,悬浮矿粒需要的搅拌强度高于悬浮炭。搅拌强度过大时,活性炭在叶轮的剪切作用下加速磨损,碎炭随尾液流失造成金的损失。CIL浸出槽的搅拌强度需要在矿粒悬浮和炭磨损之间找到平衡点。
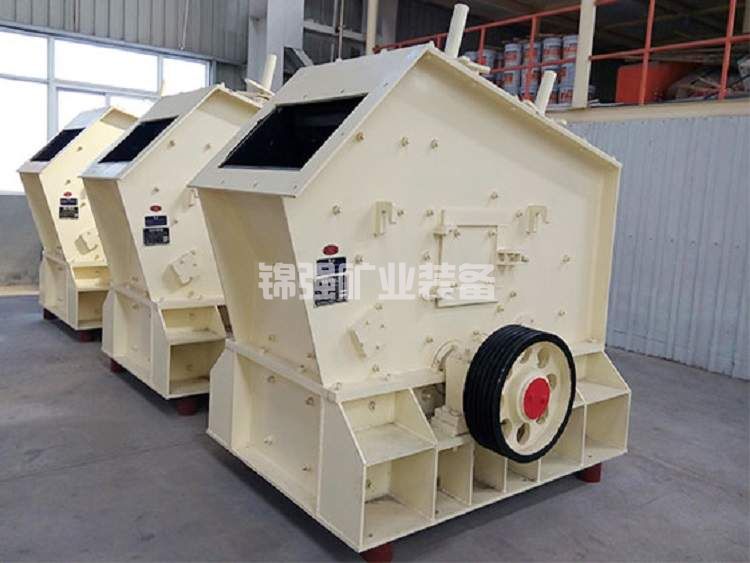
CIL浸出槽的结构形式主要有机械搅拌槽和空气搅拌槽两种。机械搅拌槽依靠叶轮旋转产生流场,搅拌强度高,矿粒和炭的悬浮效果好。空气搅拌槽依靠压缩空气的上升流产生循环,结构简单,能耗低,但搅拌强度有限,适合处理粒度较细、密度较小的矿浆。
机械搅拌槽的叶轮形式决定了流场特征和搅拌效率。常用的叶轮形式包括螺旋桨式、涡轮式和推进式。螺旋桨式叶轮产生轴向流,适合矿浆的上下循环。涡轮式叶轮产生径向流,剪切力大,适合矿粒的分散。推进式叶轮的流场介于两者之间,兼顾循环和剪切。CIL浸出槽通常采用大直径、低转速的叶轮,降低剪切力,减少炭的磨损。
槽体的高径比影响矿浆的循环路径和炭的分布。高径比偏大时,槽体细长,矿浆的上下循环路径长,炭在槽内的高度分布不均匀。高径比偏小时,槽体粗矮,矿浆的上下循环路径短,炭的分布均匀但搅拌功率消耗大。CIL浸出槽的高径比通常在1.2到1.8之间,根据处理量和搅拌方式调整。
槽底形状影响矿浆的排放和粗砂的沉积。平底槽的矿浆排放彻底,但粗砂容易在槽底角落沉积。锥底槽的粗砂向中心聚集,通过底部排砂口排出,但矿浆排放不完全。CIL浸出槽通常采用平底或者微锥底,配合底部排砂口定期排放粗砂。
槽内挡板的作用是消除矿浆的旋转运动,增加轴向循环。没有挡板的槽体,矿浆在叶轮的驱动下整体旋转,矿粒和炭的上下循环减弱。挡板把旋转运动转化为轴向和径向运动,提高搅拌效率。挡板的数量和宽度根据槽径确定,通常设置4到6块挡板,宽度为槽径的十分之一到八分之一。
CIL流程中活性炭的移动方向与矿浆相反。矿浆从第一槽向最后一槽流动,活性炭从最后一槽向第一槽移动。这种逆流接触方式让新鲜炭与金浓度最低的矿浆接触,载金量高的炭与金浓度最高的矿浆接触,吸附推动力在整个槽组中保持较高水平。
活性炭在槽间的移动方式主要有两种。空气提升器利用压缩空气把炭浆从槽底提升到下一槽的顶部,移动速度可以调节,但空气提升器容易堵塞,需要定期清理。机械提升器用泵或者螺旋输送机把炭浆从一槽转移到另一槽,移动速度稳定,但设备磨损和维护成本较高。
炭在槽内的停留时间决定了吸附容量利用率。停留时间过短,炭的吸附容量未充分利用就被转移到下一槽,炭的载金量偏低。停留时间过长,炭在槽内反复循环,磨损增加。CIL流程中炭在每槽的停留时间通常在2到6小时之间,根据矿石性质和炭的吸附速度调整。
炭的浓度需要控制在合理范围。炭浓度偏低时,矿浆中的金氰络合物得不到充分的吸附机会,液相金浓度升高,浸出推动力下降。炭浓度偏高时,炭在槽内的循环量增加,磨损加剧,且炭的载金量偏低,解吸系统的处理量增加。CIL浸出槽的炭浓度通常控制在每升矿浆10到40克之间。
再生系统包括解吸、电积、热再生和酸洗四个主要环节。载金炭从吸附槽排出后,先经过解吸把金从炭上转移到解吸液中,解吸后的贫炭经过热再生恢复吸附活性,返回吸附槽使用。
解吸是把金从载金炭上脱除的过程。常用的解吸方法包括常压解吸、加压解吸和加温加压解吸。常压解吸在90到95摄氏度下用氢氧化钠和氰化钠溶液解吸,解吸时间长,通常需要24到48小时。加压解吸在130到150摄氏度、0.3到0.5兆帕条件下解吸,解吸时间缩短到6到12小时。加温加压解吸在160到180摄氏度、0.5到0.7兆帕条件下解吸,解吸时间进一步缩短到4到6小时。解吸方法的选择取决于炭的载金量、解吸设备的投资和运行成本。
电积是把解吸液中的金沉积到阴极上的过程。解吸液中的金以金氰络合物形式存在,电解时金在阴极还原沉积,氰化物在阳极氧化再生。电积的电流效率影响金的回收率,电流密度过高时,阴极上的金沉积层疏松,容易脱落。电流密度过低时,电积时间长,解吸液的循环量增加。电积的电流密度通常控制在200到800安培每平方米之间。
热再生是把解吸后的贫炭在高温下处理,恢复炭的孔隙结构和吸附活性。热再生的温度通常在600到750摄氏度之间,在惰性气氛或者蒸汽气氛下进行。温度偏低时,炭表面的有机吸附物分解不完全,孔隙结构恢复不充分。温度偏高时,炭的石墨化程度增加,孔隙结构坍塌,吸附容量下降。热再生的停留时间通常在20到60分钟之间。
酸洗是去除炭表面的无机结垢物,特别是碳酸钙和硅酸盐。酸洗通常用盐酸或者硝酸溶液,浓度在3%到10%之间。酸洗后的炭需要用清水冲洗至中性,再进入热再生。酸洗的频率根据矿浆的结垢倾向确定,结垢严重的矿山每批次都需要酸洗,结垢轻微的矿山可以几个批次酸洗一次。
| 再生环节 | 工艺条件 | 主要设备 | 作用 |
|---|---|---|---|
| 解吸 | 90-180°C,常压或加压 | 解吸柱、加热器 | 把金从炭上转移到解吸液 |
| 电积 | 电流密度200-800 A/m² | 电积槽、整流器 | 从解吸液中回收金 |
| 热再生 | 600-750°C,惰性气氛 | 回转窑、竖炉 | 恢复炭的孔隙结构和活性 |
| 酸洗 | 盐酸或硝酸,3-10% | 酸洗槽、冲洗槽 | 去除炭表面的无机结垢 |
浸出槽和再生系统作为一套工艺包配置时,两者的处理能力需要匹配。浸出槽的炭存量决定了再生系统的处理量,再生系统的处理量决定了返回浸出槽的贫炭量。
浸出槽的炭存量等于槽组中所有浸出槽的炭浓度乘以槽体容积。以日处理量500吨的CIL选厂为例,矿浆浓度40%,槽组总容积约500立方米,炭浓度15克每升,炭存量约7.5吨。炭的移动速度决定了炭在槽组中的停留时间,通常为每槽2到6小时,总停留时间18到54小时。每天需要从槽组中排出的载金炭量等于炭存量除以总停留时间,约为3到10吨每天。
再生系统的处理量需要匹配载金炭的排出量。解吸柱的规格、电积槽的容量和热再生炉的处理量都需要按照这个数值设计。如果再生系统的处理量低于载金炭的排出量,载金炭在系统中积压,炭的周转量下降,新炭的补充量增加。如果再生系统的处理量高于载金炭的排出量,设备利用率不足,投资浪费。
贫炭的返回量决定了浸出槽中炭的补充速度。再生系统的贫炭排出量等于载金炭的处理量减去解吸和再生过程中的炭损失。炭损失包括解吸过程中的细粒炭流失、热再生过程中的烧失和酸洗过程中的溶解。炭损失率通常在每批次2%到5%之间,需要定期补充新炭来维持槽组中的炭存量。
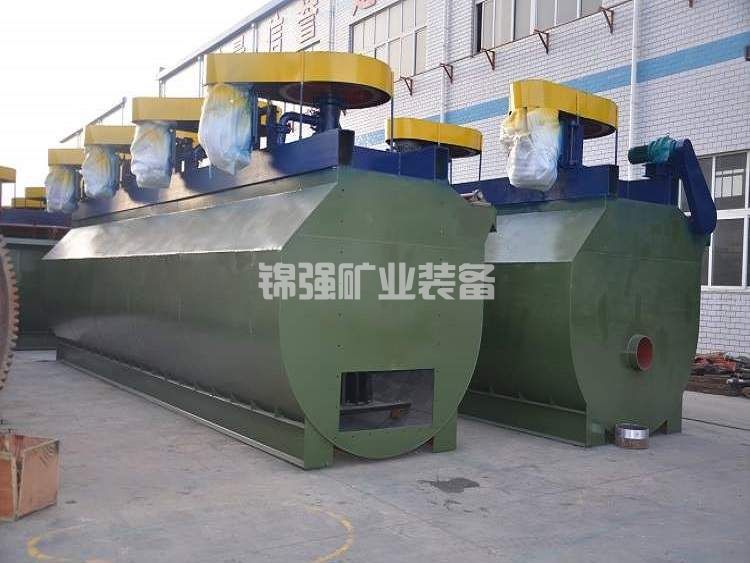
浸出槽与再生全套包的设备清单需要覆盖从矿浆给入到贫炭返回的完整回路。
浸出槽部分
浸出槽槽体,材质根据矿浆腐蚀性选择碳钢衬胶或者不锈钢
搅拌机构,包括电机、减速机、搅拌轴和叶轮
充气系统,包括空压机、储气罐和充气管路
炭提升装置,包括空气提升器或者机械提升器
槽间连接管道和阀门
液位计和炭浓度检测仪表
再生部分
解吸柱,材质为不锈钢或者衬胶碳钢
解吸液加热器,热源可以是蒸汽或者电加热
解吸液循环泵
电积槽,包括阴极板和阳极板
整流器
热再生炉,包括回转窑或者竖炉
酸洗槽和冲洗槽
贫炭返回泵和管道
接口部分
载金炭从浸出槽到解吸柱的输送管道
贫炭从热再生炉到浸出槽的返回管道
解吸液从解吸柱到电积槽的管道
电积尾液返回解吸柱的管道
新炭补充管道
| 设备类别 | 主要设备 | 材质要求 | 备注 |
|---|---|---|---|
| 浸出槽 | 槽体、搅拌机构、充气系统 | 碳钢衬胶或不锈钢 | 含氰环境耐腐蚀 |
| 炭提升 | 空气提升器或机械提升器 | 耐磨耐腐蚀 | 防止炭磨损 |
| 解吸 | 解吸柱、加热器、循环泵 | 不锈钢 | 耐高温耐碱 |
| 电积 | 电积槽、阴极板、阳极板 | 不锈钢或钛材 | 阴极板材质影响金回收 |
| 热再生 | 回转窑或竖炉 | 耐高温合金 | 温度控制精度关键 |
| 酸洗 | 酸洗槽、冲洗槽 | 耐酸衬里 | 酸洗后需中和冲洗 |
炭在槽内分布不均
表现为槽内局部区域炭浓度明显高于其他区域,或者炭在槽底沉积。原因是搅拌强度不足或者叶轮磨损导致流场变差。调整方法是提高搅拌转速或者更换叶轮,检查挡板是否脱落或者变形。如果槽底沉积严重,需要停机清理,检查底部排砂口是否畅通。
炭磨损率偏高
表现为再生系统的细炭回收量增加,新炭补充频率上升。原因是搅拌强度过大、叶轮与槽壁间隙过小或者炭的提升方式对炭的剪切力大。调整方法是降低搅拌转速、增大叶轮与槽壁的间隙、改用对炭磨损小的提升方式。炭的磨损率通常用每吨矿浆的细炭产生量来衡量,正常范围在每吨矿浆5到20克之间。
槽内液位波动
表现为槽组中某个槽的液位持续偏高或者偏低,与其他槽不一致。原因是槽间连接管道堵塞、炭提升装置故障或者给矿量波动。调整方法是清理管道、检修炭提升装置、检查给矿量的稳定性。液位波动会导致矿浆在槽内的停留时间不一致,影响浸出率和吸附率。
充气量不足
表现为矿浆中的溶解氧浓度低于设定值,金的溶解速度下降。原因是空压机故障、充气管路泄漏或者充气器堵塞。调整方法是检修空压机、检查管路密封、清理充气器。溶解氧浓度通常用溶解氧仪在线监测,控制在每升矿浆4到8毫克之间。
解吸率偏低
表现为解吸后贫炭的载金量高于设定值,金的解吸不完全。原因是解吸温度偏低、解吸时间不足、解吸液浓度不够或者解吸液流量偏低。调整方法是提高解吸温度、延长解吸时间、增加氢氧化钠和氰化钠的浓度、提高解吸液循环流量。解吸率通常要求达到95%以上,贫炭载金量控制在每吨炭50克以下。
电积回收率偏低
表现为电积尾液中的金浓度高于设定值,金的电积不完全。原因是电流密度偏低、电积时间不足、阴极板面积不够或者电积液流速偏低。调整方法是提高电流密度、延长电积时间、增加阴极板面积、提高电积液循环流量。电积回收率通常要求达到98%以上,电积尾液金浓度控制在每立方米5克以下。
热再生温度波动
表现为再生后炭的吸附容量不稳定,返回浸出槽的炭活性差异大。原因是热再生炉的温度控制精度不够、给料速度波动或者炉内气氛不稳定。调整方法是校准温度控制系统、稳定给料速度、检查惰性气体的流量和纯度。热再生温度的控制精度通常要求在正负20摄氏度以内。
酸洗效果不达标
表现为酸洗后炭的表面仍有结垢物,孔隙结构恢复不充分。原因是酸液浓度不够、酸洗时间不足或者冲洗不彻底。调整方法是提高酸液浓度、延长酸洗时间、加强冲洗。酸洗后炭的灰分含量通常控制在5%以下,灰分过高说明酸洗效果不达标。
问:CIL浸出槽和再生系统能不能分开采购,分开调试?
答:可以分开采购,但不建议分开调试。浸出槽的炭移动速度和再生系统的处理量需要匹配,分开调试时两套设备的运行参数各自独立优化,接口处的匹配问题容易被忽视。全套包配置时,供应商对浸出槽和再生系统的接口参数负责,达产时间通常比分开调试缩短30%到50%。
问:浸出槽的炭浓度控制在多少合适?
答:炭浓度通常在每升矿浆10到40克之间。矿石品位高、金溶解速度快时,炭浓度取高值,保证金氰络合物有足够的吸附机会。矿石品位低、金溶解速度慢时,炭浓度取低值,降低炭的磨损和再生系统的处理量。炭浓度的优化需要通过试验确定,现场运行时根据液相金浓度的变化调整。
问:热再生炉的温度控制在多少合适?
答:热再生温度通常在600到750摄氏度之间。温度偏低时,炭表面的有机吸附物分解不完全,孔隙结构恢复不充分。温度偏高时,炭的石墨化程度增加,孔隙结构坍塌,吸附容量下降。具体的温度设定需要根据炭的种类和吸附的金氰络合物类型确定,现场运行时通过检测再生后炭的吸附容量来优化温度。
问:解吸后的贫炭能不能直接返回浸出槽,不经过热再生?
答:可以短期返回,但长期运行会导致炭的吸附容量持续衰减。解吸后的贫炭表面仍残留有机吸附物和无机结垢物,孔隙结构没有恢复,吸附容量比新炭低。短期返回时,通过增加炭浓度或者补充新炭可以维持指标。长期运行时,贫炭需要经过热再生和酸洗,恢复吸附容量后再返回浸出槽。
问:CIL全套包的调试周期通常需要多久?
答:调试周期取决于项目的规模和复杂程度。小型项目,日处理量100到300吨,调试周期通常在2到4周。中型项目,日处理量500到1000吨,调试周期在4到8周。大型项目,日处理量1000吨以上,调试周期在8到12周。调试内容包括清水试车、矿浆试车、炭循环调试和指标优化。调试周期的长短还取决于矿石性质的稳定性和操作人员的熟练程度。
 联系我们

 销售电话/微信: